

Partea întâi: Parametrii de performanță de bază – Criteriul de referință pentru măsurarea ieșirii echipamentelor
Atunci când evaluați echipamentele, trebuie mai întâi să vă concentrați pe următorii indicatori esențiali care afectează direct capacitatea și eficiența de producție:
-
Viteza liniei de producție și capacitatea anuală de proiectare
Acesta este cel mai intuitiv parametru. Viteza liniei de producție este de obicei exprimată în metri pe minut (m/min), ceea ce determină lungimea plăcilor de gips-carton produsă pe unitatea de timp. Mai important, capacitatea de proiectare anuală-exprimată în metri pătrați (㎡) sau tone-se referă direct la capacitatea dvs. de aprovizionare pe piață și la scara investiției.
De exemplu, o linie de producție-medie funcționează de obicei la 40–60 m/min, cu o capacitate anuală de 10–20 milioane ㎡. Trebuie să alegeți o capacitate care se potrivește cu dimensiunea și așteptările de creștere ale pieței dvs. țintă pentru a evita subinvestirea sau supracapacitatea. -

Specificațiile produsului Adaptabilitate
Mașinile ar trebui să poată realiza produse care sunt în conformitate cu cerințele actuale ale pieței dumneavoastră țintă. Rețineți cu atenție următoarele:
-
Interval de grosime a plăcii:
Aparatele trebuie să poată servi întreaga gamă de produse - de la plăci de grosimi standard (9,5 mm, 12,7 mm) grosimi (15 mm și mai mari) la plăci subțiri (6 mm). Aceasta reglementează tipurile de aplicații de utilizare finală-pe care le puteți acoperi (un exemplu este perețiile despărțitoare, tavanele și mulurile decorative).Lățimea și lungimea plăcii:
Verificați dacă echipamentul poate crea lățimi care sunt destul de populare pe piață (cum ar fi 1200 mm) și este capabil să taie lungimi diferite pentru a satisface diferite scopuri de construcție.
Hârtie-cu față vs. fără hârtie:
Definiți clar dacă intenționați să produceți în primul rând plăci de gips-carton tradiționale-de hârtie sau plăci de gips-carton fără hârtie (folosind covoraș din fibră de sticlă). Echipamentul de bază-în special mașina de formare și sistemul de manipulare a materialelor de acoperire-diferă semnificativ între cele două.
Produs unitar Consum de energie și consum de materie primă
Acesta este un factor crucial în determinarea costurilor de operare pe termen lung{0}. Echipamentele-de înaltă eficiență ar trebui să ofere:
Consum redus de energie electrică și gaze pe tonă de bord:
Acest lucru are un impact direct asupra cheltuielilor lunare cu energie.
Rată mare de conversie a gipsului și rată scăzută a deșeurilor:
Acest lucru reflectă utilizarea ridicată a materiei prime și un randament mai bun. Echipamentul-optimizat poate menține rata deșeurilor sub 2%, îmbunătățind direct marjele dvs. de profit.
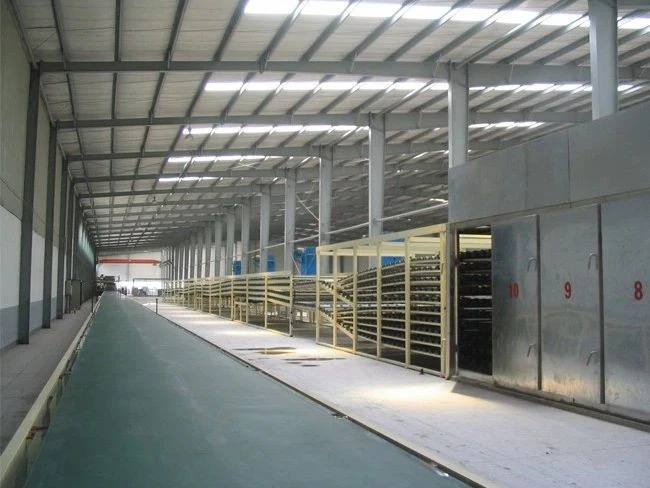
Partea a doua: Repere tehnologice de bază – Fundamentul calității și stabilității produsului
Parametrii sunt doar suprafața; în spatele lor se află esența tehnică care determină-stabilitatea echipamentului pe termen lung și calitatea produsului.
Sistem precis de dozare și amestecare - „Inima” producției de plăci de gips-carton
Măsurare precisă:
Cheia constă în proporția precisă a pulberii de gips, a apei, a agentului de spumă și a altor aditivi. Un sistem automat de dozare echipat cu senzori de-înaltă precizie și control PLC asigură consistența în densitatea șlamului, timpul de priză și rezistența produsului final.
Amestecare eficientă:
Mixerul trebuie să amestece împreună rapid până la o omogenitate bună (ordine normală a duratei, câteva zeci de secunde) materiile prime pentru a obține o suspensie foarte stabilă, foarte fluentă, astfel realizată ducând la turnare către o împrăștiere uniformă.
Tehnologie stabilă și eficientă de turnare și solidificare
Modelare uniformă:
Stația de turnare ar trebui să alinieze hârtia de fața superioară și inferioară (sau covorașul din fibră de sticlă) cu o anumită tensiune și, în același timp, să o răspândească uniform cu ajutorul suspensiei de gips. Chiar și micile variații pot duce la grosimi neuniforme, defecte de margine și alte probleme de calitate.
Setare controlată:
Pe transportorul de priză, suspensia de gips își finalizează reacția de hidratare. Prin controlul precis al vitezei și lungimii benzii, se asigură un timp suficient și constant pentru setarea inițială, rezultând o structură cristalină uniformă și o rezistență stabilă.
Tehnologie inteligentă de uscare și recuperare a căldurii
Uscatorul este cel mai mare consumator de energie din întreaga linie de producție, iar sofisticarea sa tehnologică determină direct costurile de exploatare.
Control precis al temperaturii și umidității pe zone:
Cuptoarele moderne de uscare folosesc un design cu mai multe-zone care permite controlul independent și precis al temperaturii, umidității și fluxului de aer în fiecare zonă, pe baza curbei de uscare a plăcii. Acest lucru asigură că placa de gips-carton este uscată complet și uniform-evitând „miezul umed” sau supraîncălzirea-, maximizând în același timp eficiența termică.
Sistem de recuperare a căldurii:
Echipamentele de top-nivel integrează un schimbător de căldură-înaltă de eficiență pentru a recupera căldura din gazele de evacuare și a o utiliza pentru a preîncălzi aerul proaspăt care intră în cuptorul de uscare. Acest lucru reduce semnificativ consumul de combustibil și este o tehnologie cheie pentru obținerea unei operațiuni cu costuri reduse-